 Tiếng Việt
 Korean
 Russian
 Japan
 English
 0903.235.515


Quản lý túi PE bán thành phẩm: chia lô, lưu kho và bàn giao
Quản lý túi PE bán thành phẩm nên tập trung vào ba việc: nhận diện đúng lô, giữ túi sạch và bàn giao đúng trạng thái. Khi nhiều kích thước túi trong cùng xuất hiện trên một bàn hoặc một kệ, nhìn bằng mắt rất dễ lấy nhầm. Một phiếu lô ngắn gọn giúp ca sau tiếp tục công việc mà không phải đoán.
Bài viết đề xuất cách tổ chức túi đang chờ kiểm, chờ đóng bó hoặc chờ chuyển công đoạn. Doanh nghiệp có thể điều chỉnh theo quy trình chất lượng và điều kiện kho của mình.
Phân biệt bán thành phẩm với hàng đã được phép xuất
Túi vừa ra khỏi công đoạn làm túi chưa đương nhiên là thành phẩm đã nghiệm thu. Cần thể hiện rõ trạng thái: chờ kiểm, đã kiểm, chờ xử lý hoặc được phép chuyển bước tiếp theo. Không dùng vị trí đặt trên bàn làm dấu hiệu duy nhất để phân biệt.
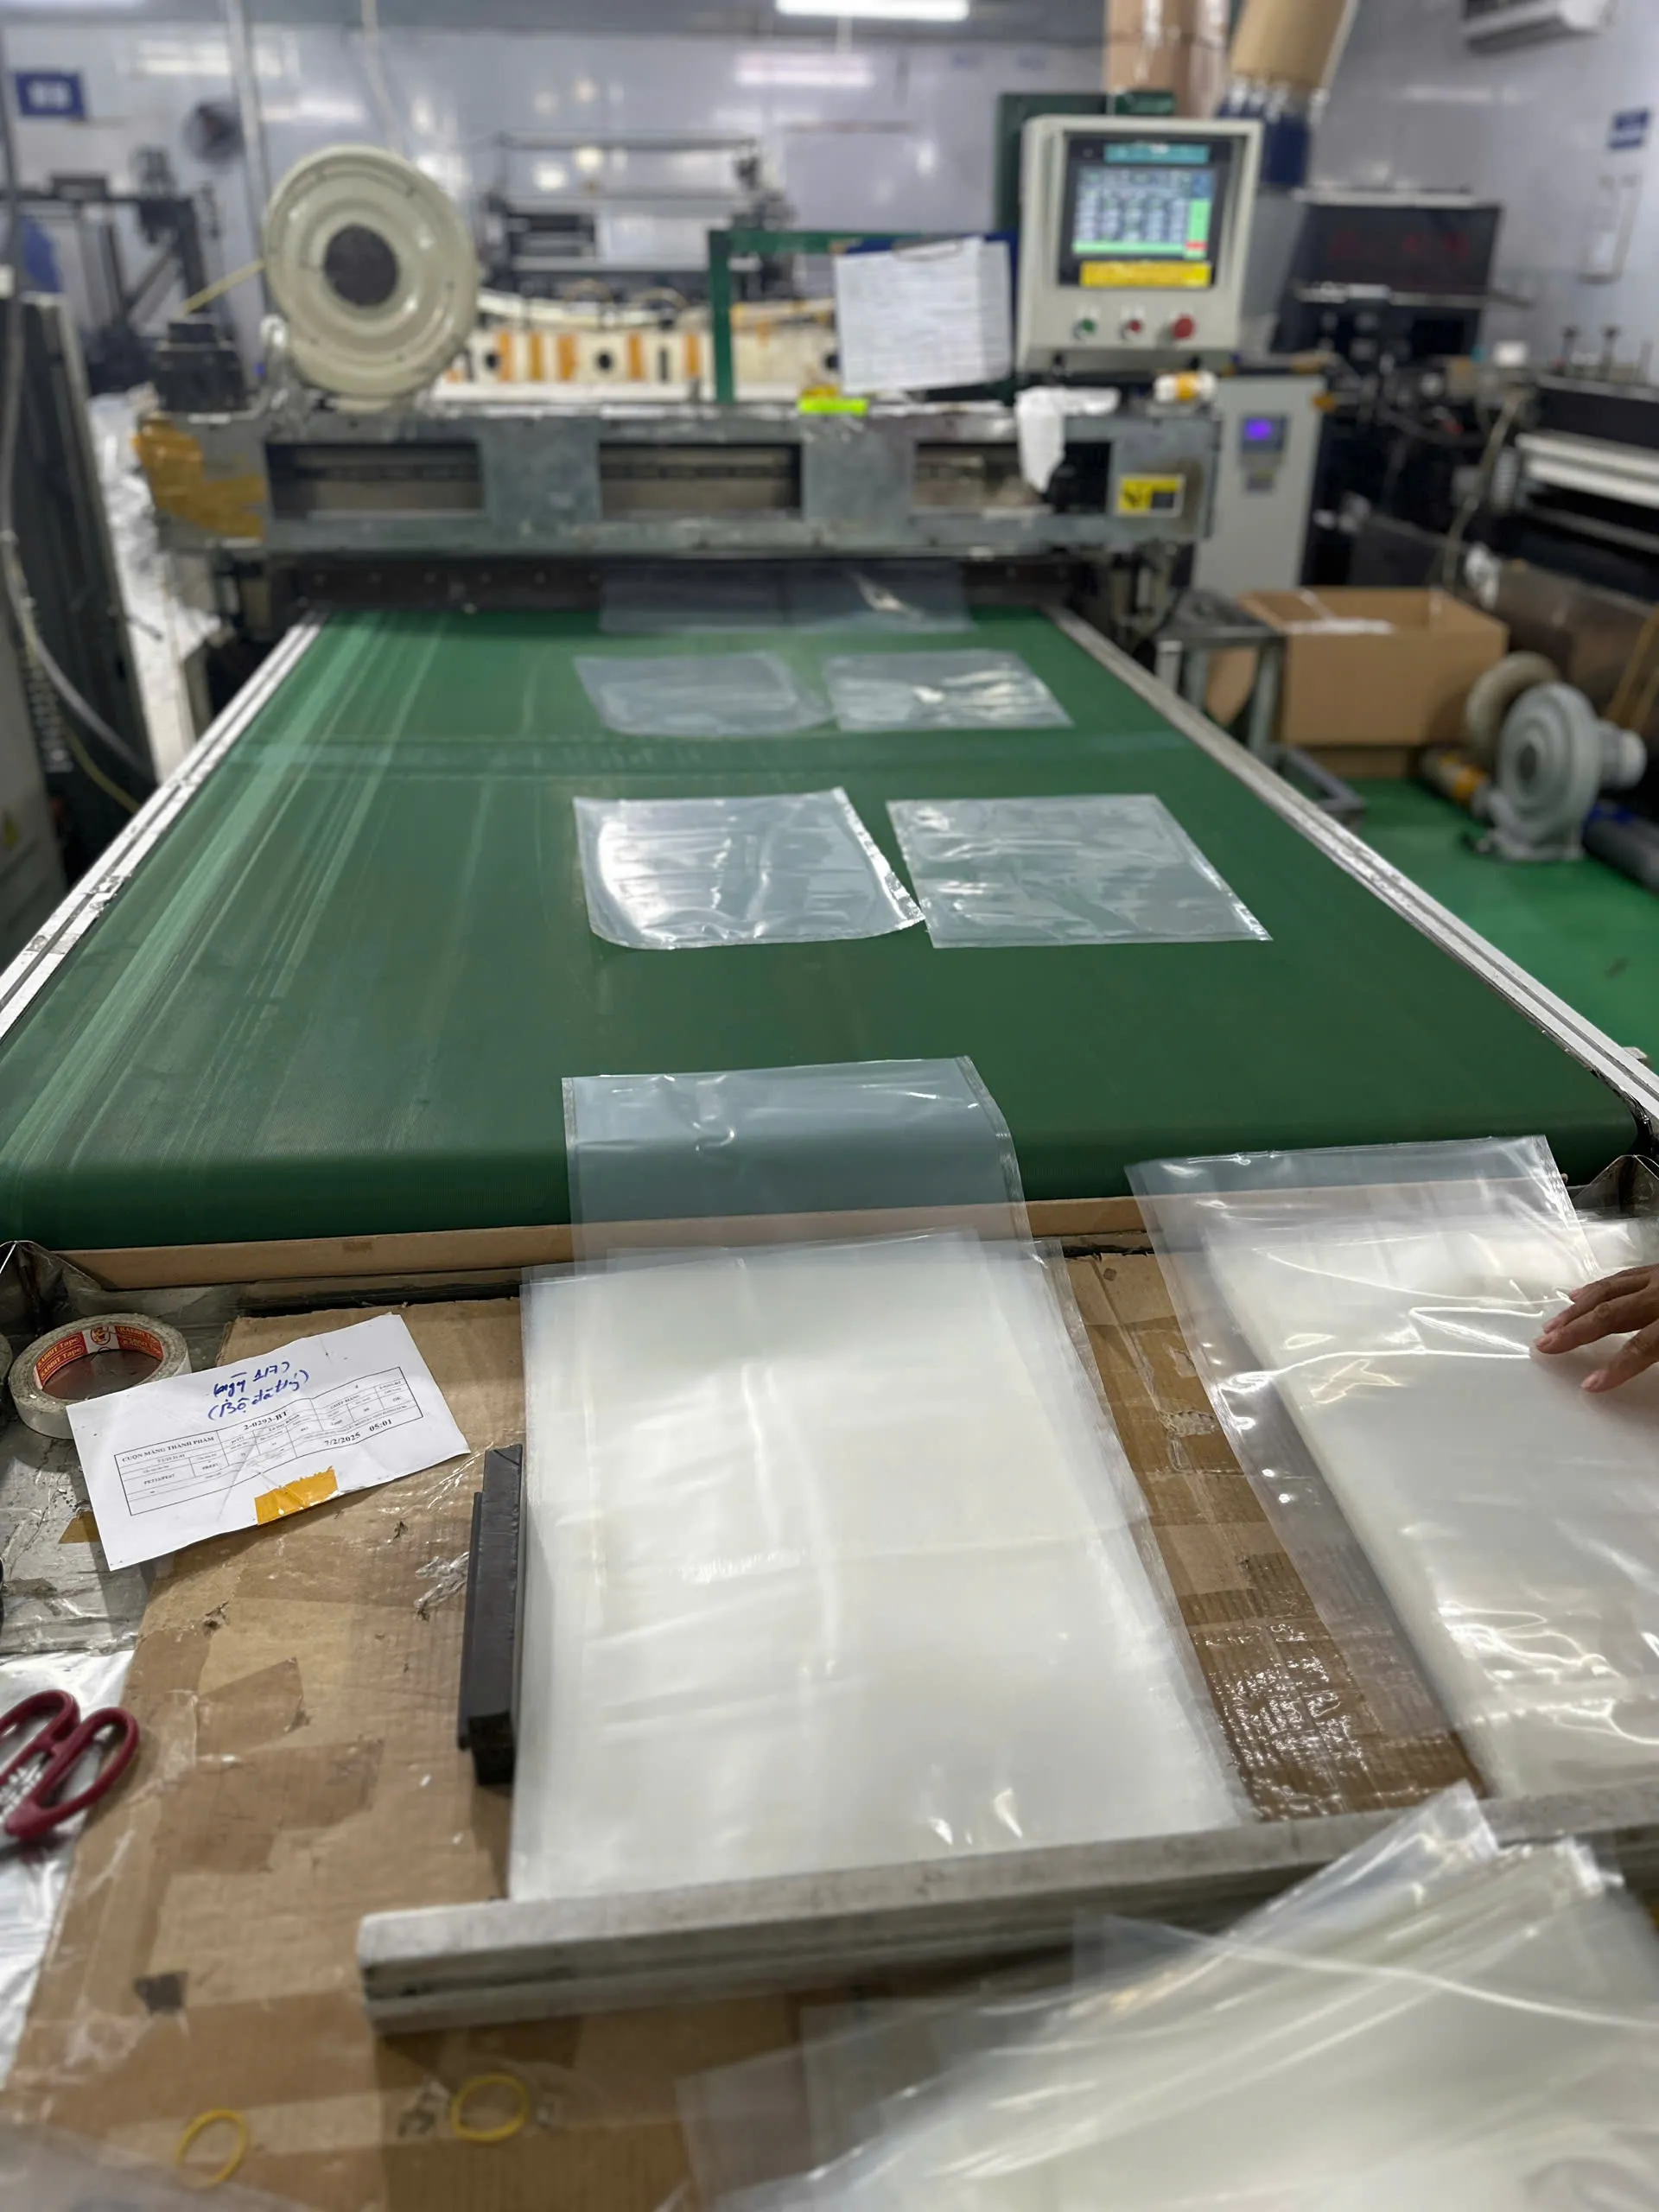
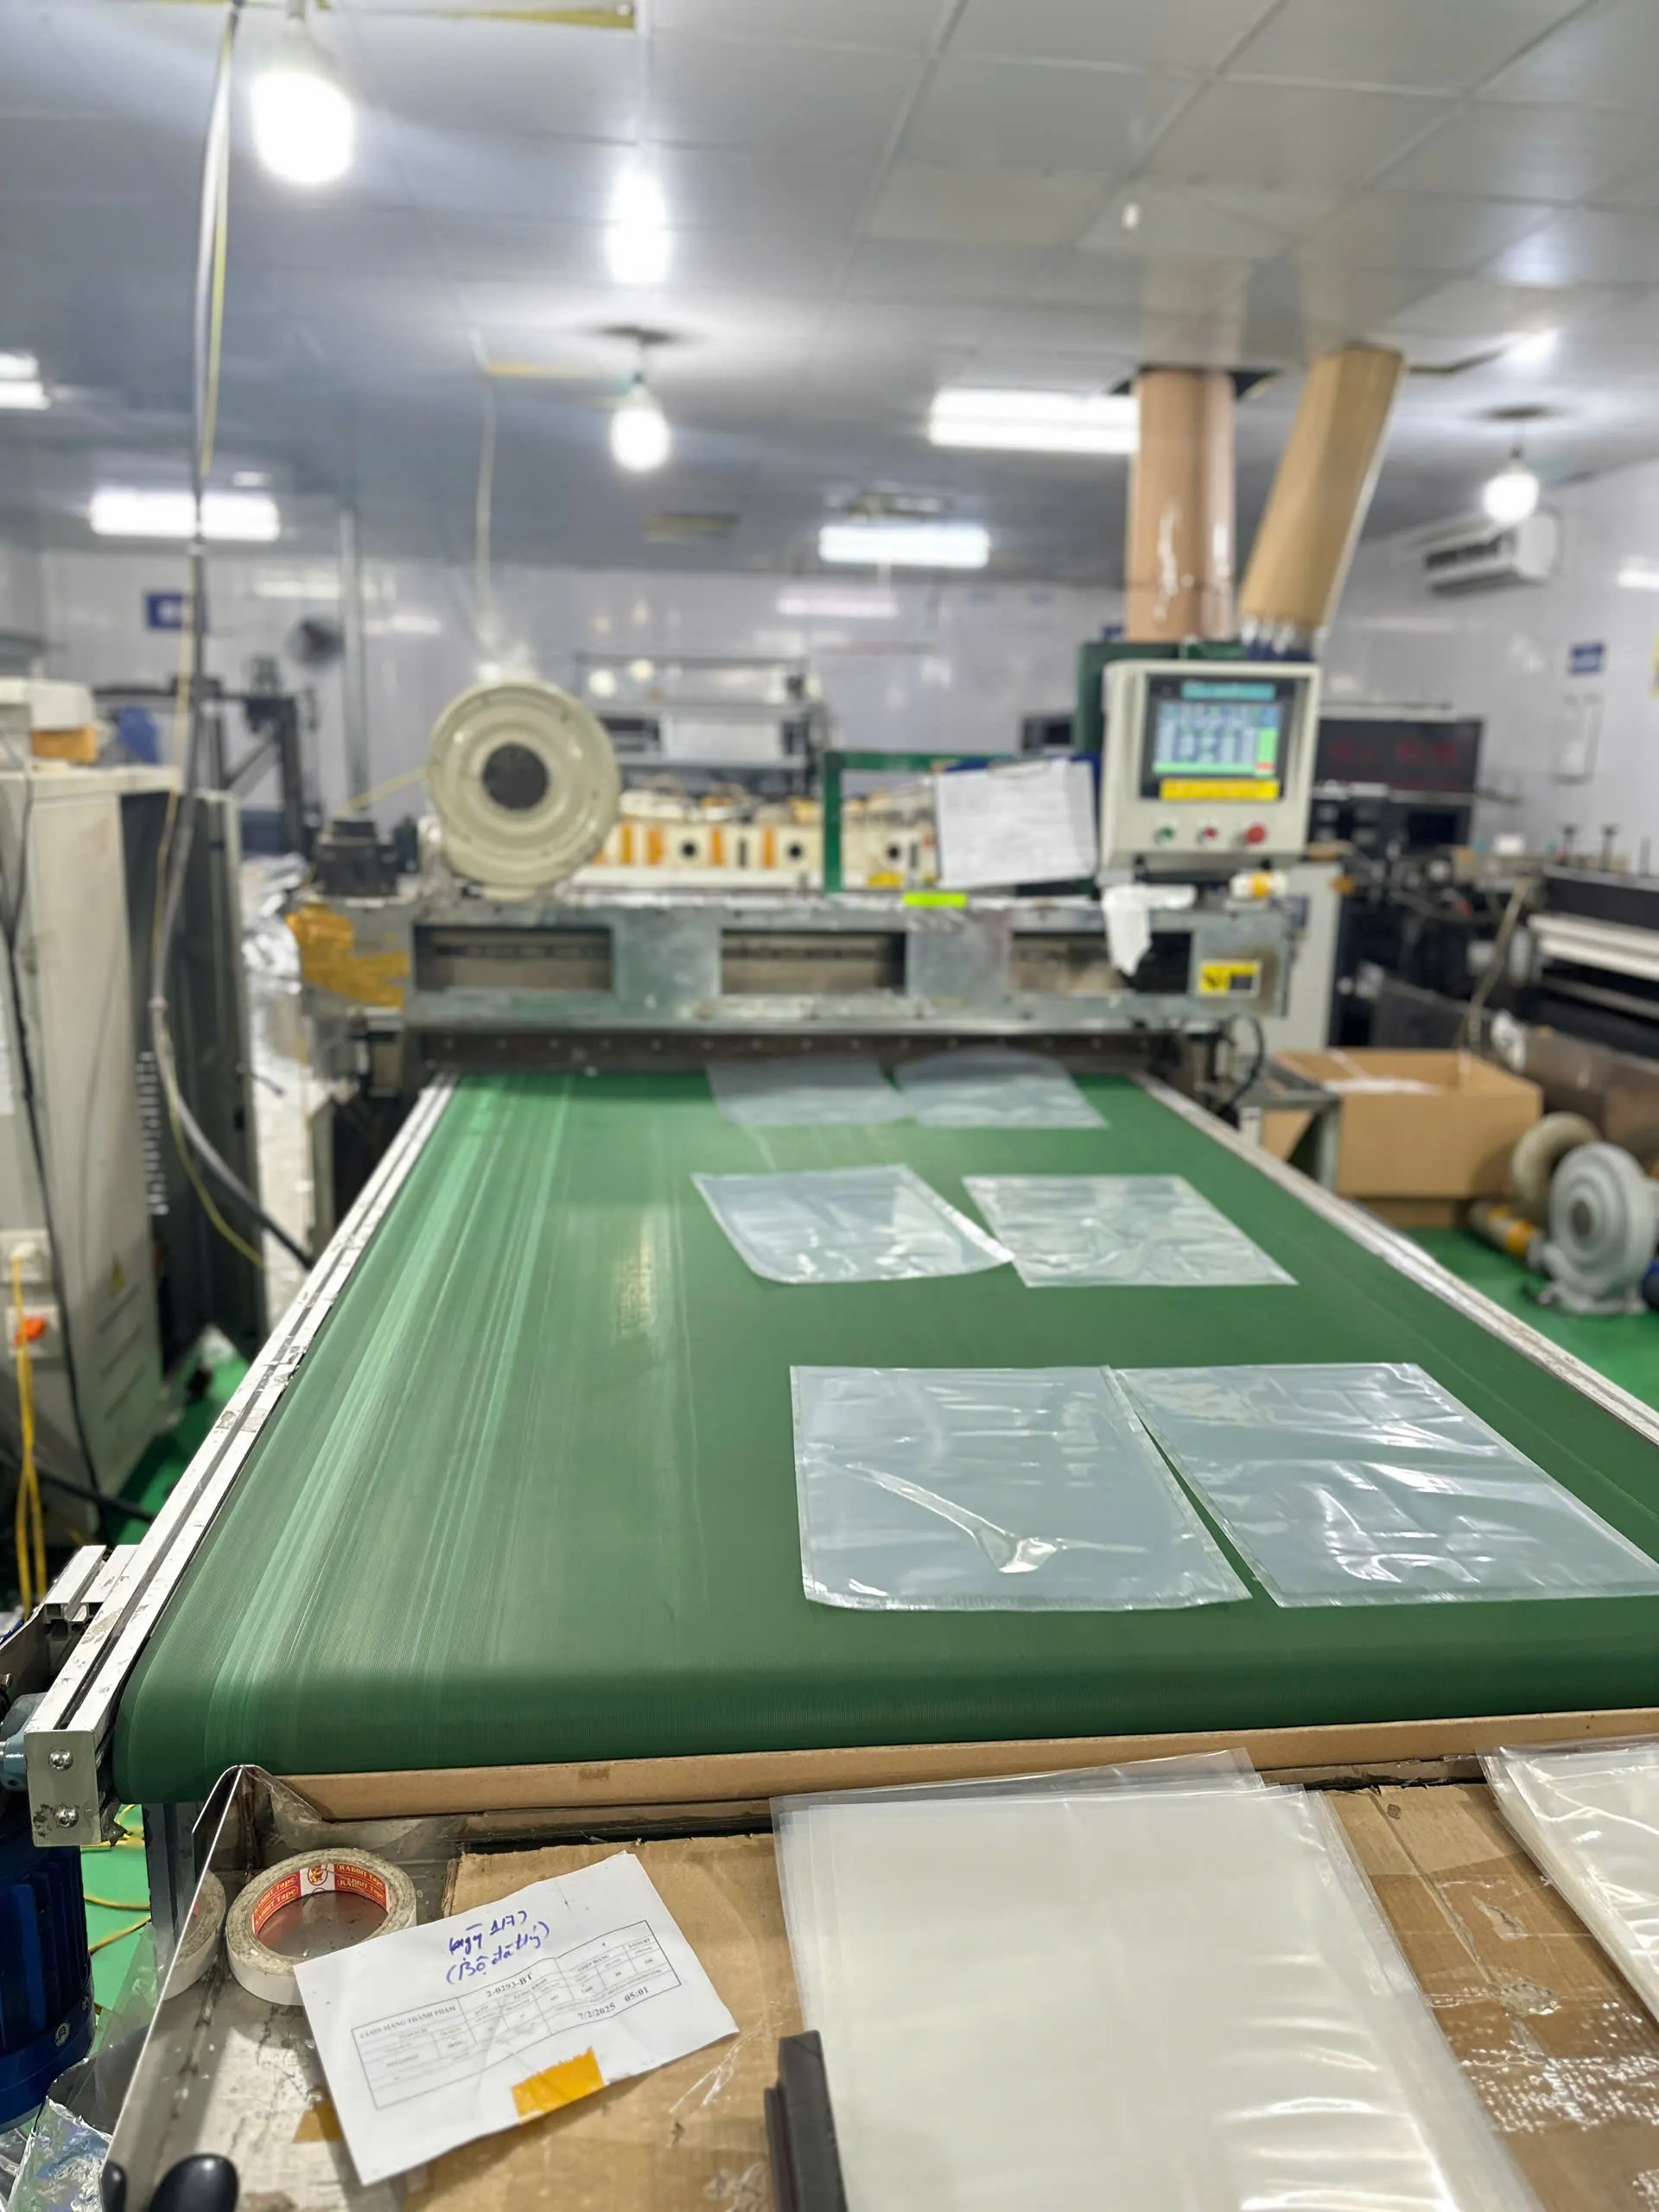
Ảnh thực tế có thể giúp mô tả cách xếp và nhận diện túi, nhưng không chứng minh một lô cụ thể đã đạt chỉ tiêu chất lượng. Quyết định chấp nhận phải dựa trên hồ sơ của lô đó.
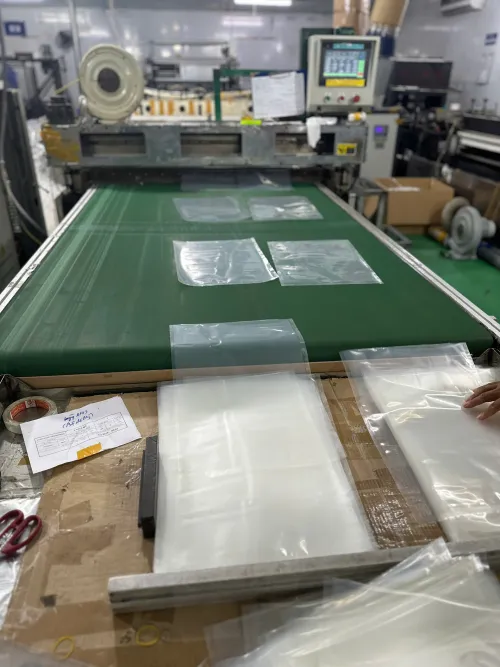
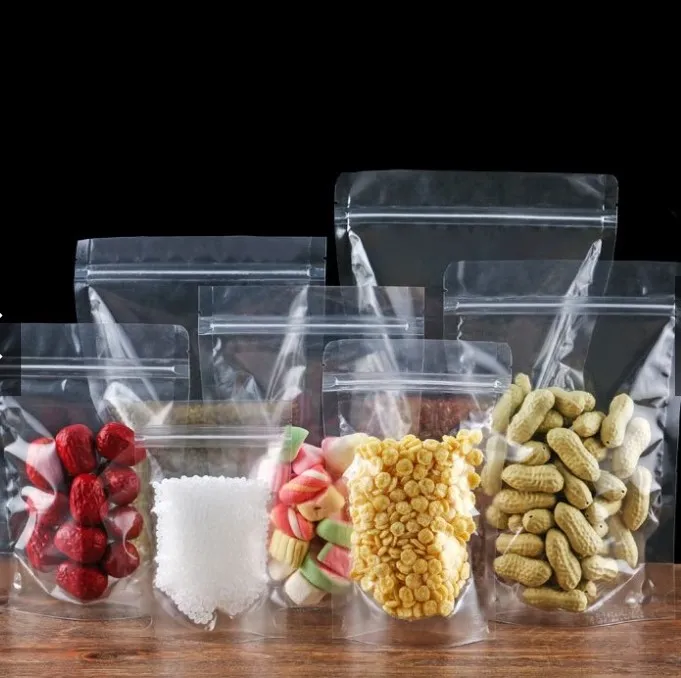
Túi trong bán thành phẩm trong thư viện ảnh Proline; cần gắn thông tin lô khi tổ chức sản xuất thực tế.
Phiếu lô nên có những trường nào?
- Mã hàng và phiên bản quy cách đã được xác nhận.
- Kích thước, độ dày theo quy cách; ghi thống nhất đơn vị.
- Mã lô nội bộ và thông tin liên kết với vật tư đầu vào.
- Công đoạn hiện tại, ngày thực hiện và ca sản xuất.
- Số lượng đã đếm; tách rõ số lượng ước tính nếu chưa kiểm đếm.
- Trạng thái kiểm tra, số lượng cách ly và lý do.
- Người bàn giao, người nhận và công đoạn tiếp theo.
Không cần đưa mọi dữ liệu lên một nhãn nhỏ. Có thể dùng mã lô để dẫn tới phiếu theo dõi chi tiết, nhưng thông tin nhận diện chính phải đọc được ngay tại nơi sử dụng. Tránh gộp hai lô chỉ vì cùng kích thước túi.
Sắp xếp khu vực chờ để giảm nhầm hàng
Nên bố trí ô hoặc khay riêng cho từng mã hàng và trạng thái. Túi lỗi được cách ly rõ ràng, tránh quay lại dòng hàng đạt khi đổi ca. Bao ngoài, khay hoặc thùng chứa cần phù hợp với yêu cầu sạch của sản phẩm và không tạo thêm cạnh sắc tiếp xúc với túi.
Giữ miệng túi tránh bụi, dầu và vật lạ; che bảo vệ khi chờ. Không đặt trực tiếp vật nặng lên miệng túi hoặc dùng dây buộc làm biến dạng bó. Điều kiện nhiệt độ, ánh sáng, thời gian lưu và chiều cao xếp nên theo hướng dẫn vật liệu cùng đánh giá nội bộ, thay vì áp dụng một con số chung cho mọi loại bao bì.
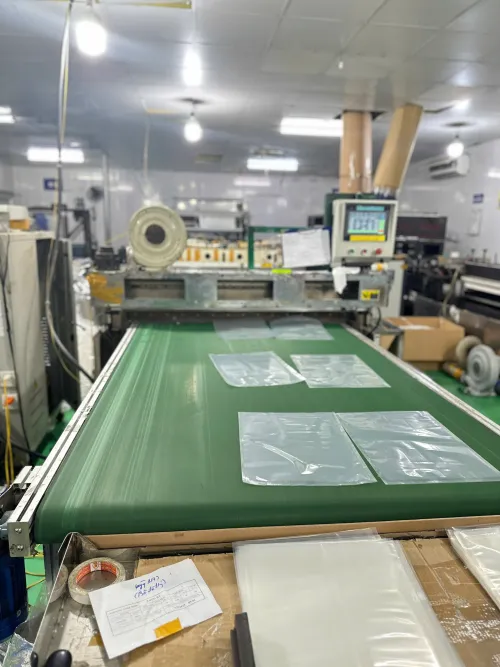
Điểm chuyển công đoạn là nơi cần duy trì thông tin mã hàng và lô sản xuất.
Bàn giao giữa hai ca bằng ba bước
- Đối chiếu: kiểm mã hàng, phiên bản và trạng thái trên phiếu với túi thực tế.
- Kiểm đếm: ghi số lượng nhận, số lượng chưa xác nhận và phần chênh lệch cần xử lý.
- Xác nhận: người nhận ghi nhận tình trạng bao ngoài, lỗi đang theo dõi và việc cần làm tiếp.
Ví dụ, một lô có cả túi chờ đếm và bó đã đếm phải được tách nhận diện. Nếu chỉ ghi tổng số bó mà không nêu số chiếc mỗi bó, ca sau có thể hiểu sai số lượng sẵn sàng đóng kiện.
Xử lý khi mất nhãn hoặc lẫn hai lô
Đưa phần chưa rõ nguồn gốc vào khu vực chờ xác minh. Kiểm lại phiếu sản xuất, vật tư, thời điểm và các dấu hiệu liên quan; không tự gán mã lô dựa trên vị trí gần nhất. Chỉ trả về dòng hàng được phép sử dụng sau khi người có trách nhiệm xác nhận.
Với hàng thường xuyên đặt lại, có thể tham khảo cách lập bản quy cách từ mẫu túi PE cũ để thống nhất mã và phiên bản. Việc kiểm tra hàng nhận về được trình bày thêm trong checklist QC túi PE công nghiệp.
Câu hỏi thường gặp
Cùng quy cách có được nhập chung lô không?
Chỉ thực hiện theo quy trình truy xuất đã thống nhất và phải giữ được liên kết các lô nguồn. Cùng kích thước không có nghĩa là cùng lịch sử vật tư hoặc kiểm tra.
Có cần ghi hạn lưu cho túi bán thành phẩm?
Nên xác định thời gian lưu và cách đánh giá lại theo vật liệu, điều kiện bảo quản và yêu cầu khách hàng. Không suy ra thời hạn sử dụng chỉ từ ngày sản xuất.
Thông tin cần trao đổi khi đặt túi tại Proline
Nếu cần túi PE phục vụ sản xuất nhiều ca hoặc nhiều mã hàng, hãy gửi quy cách, nhu cầu mỗi đợt, cách đóng bó và yêu cầu nhãn lô. Có thể liên hệ Proline qua mục nhận báo giá để trao đổi phương án trước khi đặt hàng.